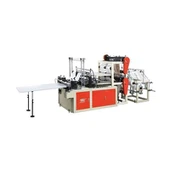
در{0}}ساخت کیسههای پلاستیکی با حجم بالا، تعداد کیسههایی که از فضای کف هر دستگاه دریافت میکنید، عدد اصلی است که هزینه هر کیسه را تعیین میکند. بنابراین یکدستگاه کیسه سازی دو خطیاین مشکل را با قرار دادن دو خط تولید مجزا در کنار یکدیگر برطرف می کند. سپس خروجی یک قاب ماشین، یک کارگر و یک مجموعه رول فیلم را دو برابر می کند. درک نحوه عملکرد این معماری{2}}دو کاناله-و اینکه در کجا کارایی واقعی ایجاد میکند در مقایسه با مکانهایی که دستگاههای تک خطی ترجیح داده میشوند{5}}به مدیران تولید و تعیینکنندههای تجهیزات کمک میکند تا تصمیمات تدارکاتی را اتخاذ کنند.

معماری اصلی: چه چیزی آن را به "دو خط" تبدیل می کند
چیدمان دو خط-در قلب یک دستگاه کیسه سازی دو خطی با مقایسه آن با دستگاه های جایگزین به بهترین وجه قابل درک است. نزدیکترین رقیب یک -ماشین ایستگاهی-یک شبکه فیلم، دو سر شکل دهی متناوب است. رویکرد دوگانه{5}}دو شبکه فیلم مجزا را به صورت موازی اجرا میکند، که اساساً مبادله خروجی و پیچیدگی- را تغییر میدهد.
مشخصه تعیین کننده یک دستگاه کیسه سازی دو خطی وجود دو کانال موازی باز کردن، تغذیه و آب بندی فیلم است که به طور همزمان در یک بدنه دستگاه کار می کنند. هر خط به طور مستقل عمل می کند، به همین دلیل است که این پیکربندی گاهی اوقات سیستم کیسه سازی دو کاناله نامیده می شود. به جای اجرای یک شبکه فیلم سریع و برش آن از وسط در خروجی، دستگاه دو خط فیلم مستقل را از ایستگاه باز کردن از طریق ناحیه آببندی-و-برش نگه میدارد.
هر خط از یک ایستگاه بازگشایی اختصاصی که بر روی همان مجموعه شفت نصب شده است، کشیده می شود. فیلم به شکل رول عرضه می شود، معمولاً عرض 500-1000 میلی متر در هر خط، و به صورت جداگانه از طریق سیستم کنترل کشش هر خط قبل از همگرا شدن در ایستگاه آب بندی، رزوه می شود. در آن نقطه، دو تار موازی پردازش شده از طریق مکانیسم های برش و جمع آوری مشترک پیش می روند.
این معماری اهمیت دارد زیرا از عدم تعادل تنش متقاطع وب که وقتی از یک وب گسترده خواسته میشود به طور همزمان دو بخش عرض کیسه- را تغذیه کند، جلوگیری میکند. کنترل کشش لاین مستقل-معمولاً از طریق ترمز مغناطیسی یا بازخورد رقصنده{4}}بازوی بازو-هر مسیر فیلم را ثابت و قابل پیش بینی نگه میدارد، که مستقیماً به تحمل ابعادی کمتر در کیسههای تمام شده ترجمه میشود.
نحوه کار دستگاه: گام به گام
مرحله 1 - باز کردن فیلم و کنترل کشش
دو رول فیلم بر روی یک براکت باز کردن شفت دوگانه-در انتهای تغذیه دستگاه نصب شده است. قطر هسته رول استاندارد 76 میلیمتر (3 اینچ) یا 152 میلیمتر (6 اینچ) است، با عرض رول معمولاً بسته به اندازه کیسههای تولید شده از 400 تا 1200 میلیمتر متغیر است.
همانطور که ماشین کار می کند، فیلم از هر رول کشیده می شود و از یک مجموعه رقصنده-مجموعه بازو یا بار-کنترل کننده کشش سلول عبور می کند که به طور مداوم گشتاور ترمز را تنظیم می کند. برای فیلم HDPE-مادهای که در طول اکستروژن به طور قابل توجهی در گردن-حفظ کشش باز کردن مداوم آن بسیار مهم است. تغییر بیش از 10% از نقطه تنظیم مستقیماً صافی کیسه و قوام مهر و موم را کاهش می دهد.
باز کردن خودکار برجک امکان تولید مداوم را بدون توقف برای تغییر رول فراهم می کند. همانطور که یک رول خالی می شود، برجک برای قرار دادن رول پشتیبان در موقعیت خود نمایه می شود، در حالی که نوار پشتیبان را به هم متصل می کند-رهبر را روی وب در حال اجرا اعمال می کند، معمولاً با کمتر از 3 متر از دست دادن فیلم در هر اتصال.
مرحله 2 - صاف کردن فیلم و هدایت ریل تغذیه
هر خط، تار فیلم خود را از طریق مجموعهای از مسطحکنندهها-جفت غلتکهای روکشدار لاستیکی-که پیچخوردگی ایجاد شده در طول سیمپیچ را حذف میکنند-و سپس از طریق سیستمهای راهنمای لبهای که تار را نسبت به مرجع مکانیکی خط مرکز میکنند هدایت میکند. اکثر مدلهای صنعتی در این دسته از آشکارسازهای لبه اولتراسونیک یا مادون قرمز استفاده میکنند که به یک محرک هدایتکننده لبه کنترلشده سروو برمیگردند و موقعیت جانبی را در محدوده 0.5± میلیمتر حفظ میکنند.
اگر کیسه هدف شامل ضامنهای جانبی باشد، در این مرحله توسط یک مجموعه صفحه چسبنده انجام میشود که لبههای فیلم را قبل از رسیدن به ناحیه آببندی، از قبل{0}}به سمت داخل تا میکند.
مرحله 3 - آب بندی حرارتی
هر دو خط به سمت ایستگاه آب بندی حرارتی حرکت می کنند، جایی که یک جفت میله آب بندی گرم شده-یکی برای هر خط-دما و فشار کنترل شده را در سراسر فیلم اعمال می کند تا مهر و موم طولی کیسه و لبه بالایی کیسه را تشکیل دهد.
پارامترهای آب بندی بسته به نوع فیلم متفاوت است:
HDPE: دمای آب بندی 130-160 درجه، فشار آب بندی 0.3-0.5 مگاپاسکال، زمان نگهداری 0.2-0.5 ثانیه
LDPE: دمای آب بندی 110-140 درجه، فشار آب بندی 0.2-0.4 مگاپاسکال، زمان نگهداری 0.2-0.4 ثانیه
LLDPE: دمای آب بندی 115-145 درجه، فشار آب بندی 0.2-0.4 مگاپاسکال، زمان نگهداری 0.2-0.5 ثانیه
BOPP: دمای آب بندی 130-165 درجه، فشار آب بندی 0.3-0.5 مگاپاسکال، زمان نگهداری 0.3-0.6 ثانیه (به CPP یا پوشش درزگیر برای آب بندی تمیز نیاز دارد)
بنابراین میلههای آببندی دوگانه{0}}روی کنترلهای دما جداگانه قرار دارند. اگر برنامه تولید نیاز به تغییر سریع بین انواع کیسه دارد، سپس هر خط می تواند برای نوع فیلم متفاوتی تنظیم شود.
مرحله 4 - برش و پانچ داغ
پس از آب بندی، یک مجموعه سیم داغ یا چاقوی داغ به طور همزمان کیسه های جداگانه را در امتداد خط مهر و موم پایین بریده و جدا می کند در حالی که لبه برش را سوراخ می کند تا به راحتی پاره شود{{0}. پانچ-بعد بیرونی-ارتفاع کیسه-به صورت سروو-بر روی HMI بدون تغییر مکانیکی قابل تنظیم است.
برای کیفهای تیشرت، دومین ایستگاه پانچ، بریدگیهای دست-در قسمت بالایی کیف را با استفاده از قالب فولادی همسان برش میدهد. این ایستگاه معمولاً با سرعت چرخه مشابه ایستگاه آب بندی/برش کار می کند و از طریق یک برنامه PLC منفرد هماهنگ می شود.
مرحله 5 - شمارش، انباشته کردن، و جمع آوری
کیسههای تمامشده از هر دو خط به میز جمعآوری مرکزی یا ایستگاه چمدان{0} خودکار منتقل میشوند. یک شمارنده فوتوالکتریک خروجی را بر اساس خط محاسبه میکند، و به اپراتورها اجازه میدهد تا بررسی کنند که هر دو کانال با نرخهای معادل کار میکنند{2}}یک بررسی کیفیت مفید، زیرا واگرایی بین سرعتهای خط نشاندهنده مشکل مسیر فیلم در سمت عقب مانده است.
کیسهها معمولاً در بستههای 25، 50 یا 100 تایی چیده میشوند و قبل از انتقال به محل بستهبندی، با یک نوار لاستیکی یا آستین خودکار محکم میشوند.
معیارهای تولید: دو خط در مقابل یک خط
| پارامتر | دستگاه تک خط- | مدل دوگانه- |
|---|---|---|
| خروجی معمولی | 60-120 کیسه در دقیقه / خط | 100-200 کیسه در دقیقه (ترکیب) |
| محدوده عرض فیلم | 400-800 میلی متر | 400-1200 میلی متر در هر خط |
| محدوده عرض کیف | 200-500 میلی متر | 150-600 میلی متر در هر خط |
| محدوده طول کیف | 200-800 میلی متر | 200-800 میلی متر |
| محدوده ضخامت HDPE | 0.008-0.025 میلی متر | 0.008-0.030 میلی متر |
| نیاز اپراتور | 1 نفر | 1-1.5 نفر |
| فضای کف | 3–4 m² | 5–7 m² |
| مصرف برق معمولی | 6-10 کیلو وات | 12-18 کیلو وات |
داده ها از مشخصات تجهیزات صنعتی در دسترس عموم و بررسی های فنی منتشر شده سیستم های تولید بسته بندی انعطاف پذیر گردآوری شده است.
مزیت خروجی ترکیبی تقریباً 1.6-1.8× یک ماشین تک خطی قابل مقایسه است به جای یک دستگاه 2× تمیز، زیرا هر خط منبع تغذیه، سیستم کنترل و توجه اپراتور یکسان است. شکاف راندمان در حین جابجایی کاهش مییابد: طراحی خطوط دوگانه نیاز به تنظیم خط مستقل برای عرضهای مختلف کیسه دارد، که میتواند ۱۵ تا ۳۰ دقیقه در هر SKU در مقایسه با راهاندازی مکانیکی سادهتر در تجهیزات تک خطی اضافه کند.
انواع فیلم های رایج و رفتار آب بندی آنها
این تجهیزات با اکثر فیلم های بسته بندی انعطاف پذیر کالا که در تولید کیسه های خرده فروشی استفاده می شوند سازگار است:
HDPE (پلی اتیلن{0}}چگالی بالا) - ماده غالب برای کیسه های کالا. استحکام کششی بالایی نسبت به ضخامت، مانع رطوبت خوب و یک پنجره آب بندی نسبتاً گسترده ارائه می دهد. چالش اصلی پردازش، مدیریت حافظه مواد است-اگر فضای خنککننده پس از آببندی کافی نباشد، کیسههای HDPE تمایل دارند در لبه مهر و موم پیچ بخورند.
LDPE ({0}}پلی اتیلن با چگالی کم) - این ماده از HDPE نرم تر و قابل مشاهده تر است. بنابراین برای تولید کیف و کیف های حمل سبک استفاده می شود. دمای آب بندی پایین تر آن انرژی کمتری در هر کیسه مصرف می کند. اما محدوده ضخامت آن باریکتر است، بنابراین تغییرات ضخامت فیلم تأثیر بیشتری بر پایداری آب بندی دارد.
LLDPE (پلی اتیلن خطی با چگالی کم{{0}) - این ماده نسبت به LDPE استحکام پارگی و کیفیت آب بندی بهتری دارد. بنابراین بهترین انتخاب برای کیف هایی است که بارهای سنگین تری را حمل می کنند. دمای شروع مهر و موم آن کمتر است. بنابراین این می تواند خروجی را در ماشین هایی که گرمای زیادی از نوار آب بندی ندارند، بهبود بخشد.
BOPP (پلیپروپیلن دو محوره) - برای کیسههای خردهفروشی چاپ شده و بستهبندی مواد غذایی که در آن وضوح و وفاداری چاپ مهم است استفاده میشود. BOPP دمای شروع آب بندی بالاتری دارد و برای دستیابی به مهر و موم های حرارتی قابل اعتماد به یک لایه درزگیر (معمولاً CPP co- اکستروژن یا پوشش اکریلیک) نیاز دارد. در این نوع از تجهیزات دو خط{4}، این پیچیدگی را به راه اندازی خط اضافه می کند.
PLA (اسید پلی لاکتیک، زیست تخریب پذیر) - به طور فزاینده ای در مناطقی با مقررات پلاستیکی یک بار مصرف مشخص می شود. PLA در دماهای پایین تر (100 تا 120 درجه) نسبت به پلی اولفین های معمولی آب بندی می شود، اما به گرمای بیش از حد حساس تر است-بیش از 140 درجه باعث چسبندگی و پارگی فیلم به جای مهر و موم می شود. ماشینهایی با کنترلکنندههای PID دمای دقیق و زمانهای ماندگاری کوتاهتر، PLA را با اطمینان بیشتری اداره میکنند.
اجزای کلیدی و زیرسیستم ها
درک زیرسیستم های حیاتی به هنگام تعیین یک ماشین یا تشخیص مشکلات عملکرد کمک می کند:
سیستم درایو سرو: مدلهای{0} بالاتر از یک سروو موتور جداگانه برای چرخه تغذیه و برش فیلم هر خط استفاده میکنند. بنابراین آنها سیستم های بادامک مکانیکی قدیمی را در ماشین های قدیمی جایگزین می کنند. کنترل سروو به شما امکان می دهد طول کیسه را در مراحل میلی متری از طریق HMI بدون توقف دستگاه تغییر دهید. بنابراین هنگامی که سفارشهایی با محدودیتهای اندازه محدود دارید، این یک مزیت بزرگ است.
PLC و HMI: سیستم کنترل خطوط را با هم کار میکند، توالی باز کردن برجک را اجرا میکند، تعداد تولید را ردیابی میکند و تاریخچه هشدار را برای رفع مشکلات ذخیره میکند. اکثر ماشینهای جدید از هستههای PLC زیمنس یا دلتا با صفحه نمایش لمسی{1}HMI استفاده میکنند. و این HMI ها می توانند تنظیمات دستور غذا را برای حداکثر 99 نوع کیسه ذخیره کنند.
کنترل دمای نوار آب بندی: هر نوار آب بندی دارای تنظیم دمای مستقل PID است. صافی سطح میله{1}}در عرض 0.02 ± میلی متر در عرض آب بندی حفظ شود-به اندازه دقت دما مهم است. یک میله تاب دار فشار آب بند ناسازگاری را در طول عرض ایجاد می کند که منجر به خرابی لایه لایه شدن پراکنده می شود.
برجک اتصال خودکار فیلم-: ایستگاه باز کردن برجک با-قابلیت اتصال خودکار بالاترین-ارزش افزوده-برای تولید- با حجم بالا است. بدون آن، هر تغییر رول به یک اپراتور نیاز دارد که دستگاه را متوقف کند، فیلم جدید را نخ ببندد، و دوباره راه اندازی شود-به طور موثر هر 30 تا 60 دقیقه بسته به طول رول، 3 تا 5 دقیقه زمان تولید را از دست بدهد.
اولویت های تعمیر و نگهداری
کارکردن یک ماشین کیسهسازی دو خطی در چندین شیفت، اجزای دستگاه را در معرض فشار مداومی قرار میدهد که یک شیفت شیفت با بار کم هرگز با آن مواجه نمیشود. برای تجهیزاتی که در سه شیفت کار می کنند، وظایف تعمیر و نگهداری زیر بیشترین تأثیر را دارند:
بازرسی هفتگی سطح نوار آببندی خراشها یا رسوبهای سطحی - انتقال حرارت را کاهش میدهد و باعث ضعف مهر و موم میشود. هنگامی که سایش بیش از 0.05 میلی متر است، قطعه را تعویض کنید یا دوباره سطح آن را قرار دهید.
کالیبراسیون کنترل کننده کشش یک بار در ماه - فنرهای بازویی- رقصنده و سلولهای بار در طول زمان تغییر میکنند. بنابراین آنها را در برابر یک فیلم مرجع شناخته شده دوباره تنظیم کنید. سپس این کار اندازه کیسه ها را ثابت نگه می دارد.
سطح و کیفیت روغن گیربکس همانطور که سازنده می گوید - بیشتر گیربکس های صنعتی هر 2000 ساعت نیاز به تعویض روغن دارند.
تیز کردن تیغهها هر 40 تا 80 ساعت تولید برای سیستمهای چاقوی داغ/سیم برش - تیغههای کسل کننده صدای برش را افزایش میدهد، سرعت ضایعات را افزایش میدهد و سایش سندان را تسریع میکند.
تمیز کردن هفتگی حسگر راهنمای لبه - غبار جوهر و گرد و غبار از فیلم چاپ شده روی جفت تابشگر/ردیاب مادون قرمز جمع میشود و باعث ردیابی لبه نادرست و رانش جانبی وب میشود.
چه زمانی این پیکربندی را انتخاب کنید
زمانی که اکثر شرایط زیر اعمال میشوند، پیکربندی دو خط- منطقی است:
حجم سفارشات سالانه بیش از 500000 کیسه در هر SKU است
عرض کیسه کمتر از 450 میلی متر در هر خط است (کیسه های پهن تر ممکن است از مشخصات عرض خط دستگاه بیشتر باشد)
نوع فیلم در بین سفارشات سازگار است (به حداقل رساندن فرکانس تغییر مسیر)
فضای کف محدود است و ماشین مستقل دوم امکان پذیر نیست
هزینه های نیروی کار به ازای هر شیفت کاری، بهینه سازی توان عملیاتی یک-را ارزشمند می کند
یک دستگاه -تک خطی برای کارگاههایی که در مسیرهای کوتاه مکرر با تنوع عرض کیسههای وسیع کار میکنند، یا برای تأسیساتی که کیسههای مخصوص تولید میکنند (مانند آفتکشها-سنگین HDPE درجه سنگین-ورقههای چند{5}مادهای) که در حین راهاندازی نیازمند توجه بیشتر فردی هستند، بهترین گزینه باقی میماند.
سوالات متداول
تفاوت بین این دستگاه و دستگاه دو ایستگاه چیست؟یک ماشین دو ایستگاهی دارای یک خط فیلم است اما دو سر شکل دهنده/برشی که در یک چرخه افست به طور متناوب تغییر می کنند و به یک ایستگاه اجازه می دهد برش دهد و دیگری تغذیه کند. یک ماشین ساخت کیسههای دوگانه، دو خط فیلم مستقل را بهطور همزمان پردازش میکند و تقریباً در یک بدنه دستگاه، توان عملیاتی مؤثر را دو برابر میکند.
آیا هر دو خط می توانند به طور همزمان از عرض کیسه های مختلف عبور کنند؟بله، اگر دستگاه دارای سیستمهای هدایت فیلم مستقل با سروو{0}}در هر خط باشد. هر خط را می توان روی عرض کیسه های متفاوتی در محدوده مشخصات دستگاه تنظیم کرد، اگرچه این به پارامترهای دستور العمل جداگانه و تنظیم دقیق راهنمای لبه نیاز دارد.
این دستگاه چه ضخامت فیلمی را می تواند تحمل کند؟بیشتر مدلهای صنعتی دو لاین، سنجهای فیلم از 0.008 میلیمتر (8 میکرون) تا 0.030 میلیمتر (30 میکرون) را کنترل میکنند که طیف کاملی از فیلمهای کیسه استاندارد HDPE، LDPE، LLDPE و BOPP را پوشش میدهند. گیج های ضخیم تر ممکن است به کاهش سرعت خط برای حفظ کیفیت آب بندی نیاز داشته باشند.
دستگاه چگونه فیلم چاپ شده را مدیریت می کند؟حسگرهای چاپ فوتوالکتریک{0}}که قبل از ایستگاه آب بندی نصب شده اند، علائم ثبت چاپ شده روی وب فیلم را تشخیص می دهند. سیستم سروو درایو از این علامتها برای همگامسازی موقعیت برش نسبت به الگوی چاپ شده استفاده میکند و در اکثر اجراها ثبت را در محدوده 1.0± میلیمتر حفظ میکند.
زمان تعویض معمولی بین اندازه کیسه چقدر است؟برای تغییر عرض مکانیکی (تغییر موقعیت تقسیم کننده خط، تنظیم عرض نوار آب بندی)، 30 تا 60 دقیقه برنامه ریزی کنید. ماشینهای سروو{3}}که فقط به تغییر پارامتر در HMI نیاز دارند، معمولاً تغییر اندازه را در 10 تا 20 دقیقه تکمیل میکنند.
مراجع
کتابچه راهنمای مهندسی و فناوری بستهبندی، ویرایش چهارم - فیلمهای بستهبندی انعطافپذیر: ویژگیها، مهر و موم کردن، و ویژگیهای مانع
Journal of Plastic Film & Sheeting - "Thermal Sealing of Polyolefin films: Temperature-Pressure-Dwell in the Industrial Production کیسه"
دنیای بستهبندی انعطافپذیر - «تولید کیسههای دوطرفه-: اقتصاد توان عملیاتی و ملاحظات عملیاتی»
بررسی سیستمهای بستهبندی صنعتی - "Servo-Driven Indexing in High{2}}Speed Bag and Pouch Making Equipment"
انجمن مهندسین پلاستیک (SPE) - آرشیو مقالات فنی: فرآیندهای اکستروژن و تبدیل فیلم، بخش فناوری آب بندی